

エアロラップ加工とは?特徴・鏡面仕上げの効果と対応できる用途・業界を解説

手磨きでは難しい複雑形状や内径部も、短時間で均一な鏡面に——。エアロラップ加工は、研磨材を吹き付けてワーク表面を鏡面仕上げする表面処理技術です。本コラムでは、エアロラップ加工の特徴と効果、そして「エアロラップ研磨」「エアロラップ処理」が求められる用途・業界を、実際の加工事例とともに解説します。
エアロラップ加工とは|研磨材を吹き付けて鏡面に仕上げる表面処理
エアロラップ加工とは、ダイヤモンド砥粒と水分を含んだ粘弾性の研磨材を、ブラスト工法でワーク表面に高速で投射し、表面を滑走させることでラッピング(鏡面仕上げ)を行う表面処理技術です。「エアロラップ研磨」「エアロラップ処理」とも呼ばれます。
最大の特徴は、従来の乾式ブラストでは不可能だった精密なラッピングを実現する点にあります。研磨材が粘弾性を持ち、ワーク表面を「滑る」ように動くため、平面だけでなく、これまで熟練の手作業に頼るしかなかった異形状や内径部でも、研磨材が届きさえすれば均一に磨き上げることができます。手磨きやバフ研磨とは異なる独特のラッピングにより、複雑な形状の精密部品を鏡面に仕上げられるのです。
エアロラップと従来の研磨(手磨き・バフ)との違い
鏡面仕上げには手磨きやバフ研磨といった従来手法もありますが、エアロラップには次のような違いがあります。
| 観点 | 手磨き・バフ研磨 | エアロラップ加工 |
|---|---|---|
| 複雑形状・内径 | 工具が届きにくく困難 | 研磨材が滑走するため対応しやすい |
| 仕上がりの均一性 | 作業者の技量に左右されやすい | 形状に沿って均一に仕上がる |
| 熟練への依存 | 高い(職人技が必要) | 低い(安定した品質を再現しやすい) |
| 形状の保持 | 磨きすぎで「だれ」やムラが出やすい | 形状を保ったまま磨きやすい |
一方で、エアロラップはあくまで仕上げ(鏡面化)のための工程です。大きな寸法を除去する加工ではないため、前工程である切削や研削で面をどこまで作り込めているかが、最終的な仕上がりを左右します。この点は後述する当社の技術ポイントとも関わります。
エアロラップ加工の効果・メリット
エアロラップ加工には、次のような効果・メリットがあります。
まず、異形状・複雑形状・内径部を鏡面化できることです。手磨きでは工具が入らない箇所でも、研磨材が届けば仕上げられます。次に、短時間で均一な面が得られる点です。作業者の技量に大きく依存せず、形状に沿って安定した面品質を再現でき、面粗度をミクロン単位(本コラムの事例ではRa0.05)まで高められます。
さらに、手磨きで生じがちな「だれ」やムラを抑え、形状を保ったまま磨けることも大きな利点です。加えて、コーティング面やセラミック、樹脂など多様な材質に対応できるため、金属部品にとどまらず幅広い精密部品の鏡面仕上げに活用されています。
エアロラップ加工が求められる用途・業界
エアロラップ加工は、「複雑形状を、形状を崩さず鏡面に仕上げたい」というニーズがある分野で特に力を発揮します。代表的な用途・業界を紹介します。
金型分野(プレス金型・成形金型)
金型の成形面や転写面を鏡面化することで、離型性の向上、カジリ・凝着の防止、成形品の外観品質や転写性の向上につながります。摩擦が低減することで金型の長寿命化にも寄与します。手磨きが難しい複雑なキャビティ形状でも、形状に沿って均一に磨ける点が重宝されます。
半導体・電子部品
微細な部品や治具、ワークを保持するホルダー類の鏡面仕上げに用いられます。ワークと直接接触する部品では、表面の仕上がり品質が製品の良否を直接左右するため、接触面を鏡面化してワークへの傷付きを防ぐ用途で活躍します。内径や段差など、研磨盤ではアプローチできない面の仕上げにも有効です。
医療・理化学機器
清浄性が求められ、汚れや異物の付着を嫌う部品の鏡面化に適しています。表面を滑らかに仕上げることで付着物を減らし、洗浄性を高める用途で選ばれます。
光学・樹脂成形
レンズ金型のような転写面の鏡面仕上げや、試作樹脂(アクリル・ポリカーボネート等)の透明度向上・微細なバリ取りにも利用されます。多様な材質に対応できるエアロラップの強みが活きる分野です。
・手磨きでは工具が届かない複雑形状・内径・段差を鏡面にしたい
・形状を崩さず(だれさせず)に均一な鏡面を得たい
・ワーク接触部の面品質で相手部品を傷つけたくない
・研磨盤(平面研磨)ではアプローチできない面を仕上げたい
エアロラップ加工(鏡面仕上げ)なら精密加工部品特急センターへ
精密加工部品特急センターを運営する株式会社理工電気は、切削・研削による精密加工から、エアロラップによる鏡面仕上げまでを社内で一貫対応できることが強みです。
前述のとおり、鏡面仕上げの品質は前工程の面づくりで決まります。当社は最終的な仕上がりから逆算し、マシニング加工の段階から面粗さと精度を作り込むことで、エアロラップの効果を最大限に引き出します。三次元の曲面形状を綺麗に削り出し、そのまま鏡面へと仕上げられるのは、加工から仕上げまでを一貫して手掛ける当社ならではです。焼入れ済みの高硬度材や難削材、微細・複雑形状にも対応し、最短2日の特急対応、画像測定器による品質保証まで含めてお任せいただけます。鏡面仕上げ(エアロラップ処理)のみの受託加工もご相談いただけます。実際の事例をご紹介します。
エアロラップ加工の事例
エアロラップによる鏡面仕上げ事例(Ra0.05)
| 加工内容 | エアロラップによる鏡面仕上げ |
| 面粗度 | Ra0.05 |
| 形状 | 三次元曲面 |
精密加工部品特急センターが手掛けた、エアロラップによる鏡面仕上げのサンプル品の加工事例です。エアロラップで鏡面仕上げを行ったサンプルと、マシニングのみで仕上げたサンプルを比較することで、鏡面仕上げの効果を確認できます。
この事例のポイントは、三次元加工において曲面を綺麗に加工して仕上げた点です。エアロラップ仕上げの面粗度はRa0.05となっています。当社では、こうしたエアロラップによる鏡面仕上げに対応しています。精密部品の鏡面仕上げをお求めの方は、お気軽にお問い合わせください。
SUS440C製 ワークホルダーのバフ仕上げ事例
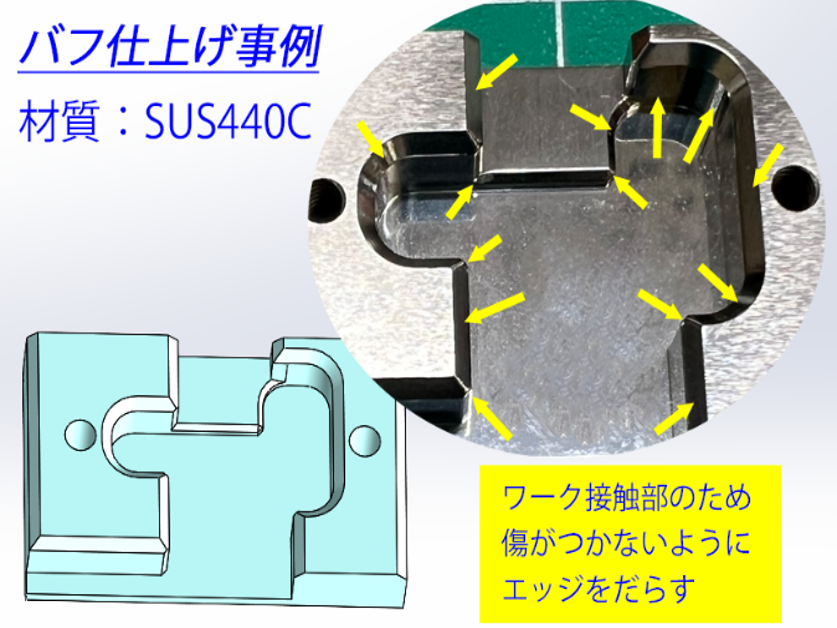
| 製品名 | ワークホルダー |
| 材質 | SUS440C |
| サイズ | 40×25×8mm |
| 加工精度 | ±0.01mm |
| 表面処理 | エアロラップ(バフ仕上げ) |
| 数量/納期 | 単品/最速2日目安(特急対応可) |
半導体・精密機器の製造装置内でワークを保持する「ワークホルダー」の製作事例です。材質は焼入れ処理を施したSUS440C、外形寸法は40×25×8mm、加工精度は±0.01mmで仕上げています。ワークと直接触れる部品であるため、寸法精度だけでなく「表面の仕上がり品質」が製品の良否を左右する一品でした。焼入れ後の高硬度材で切削・仕上げともに難易度が高く、段差・凹形状があり平面研磨でアプローチできない面が存在するうえ、ワーク接触部にキズやバリが残ると相手ワークを傷付けてしまうという課題がありました。
当社の技術ポイントは3点です。①バフ・ラップ仕上げは「粗い面をきれいにする工程」ではないため、最終的な仕上がりから逆算し、マシニング加工の時点で精度と面粗さを作り込みました。②研磨盤をかけられない面については、エアロラップ加工により形状に沿った均一な仕上げを実現し、全面にわたって安定した面品質を確保しています。③ワーク接触部のエッジは、立ったままではワークにキズが入るため、意図的に微小な「ダレ」を付けています。図面指示だけでは表現しきれない、用途を理解したうえでの仕上げ調整です。
「複雑形状や内径部を鏡面に仕上げたい」「研磨盤では届かない面をきれいにしたい」「加工から鏡面仕上げまで一貫で任せたい」——そうしたご要望に、専門の設備力と技術力でお応えします。エアロラップ処理のみの受託加工や、現品・サンプルからのご相談も可能です。まずはお気軽にお問い合わせください。