

STAVAXの切削加工|鏡面・高精度に仕上げる加工のポイントと製作事例
鏡面性と耐食性を両立する金型用ステンレス鋼STAVAX(スタバックス)。透明樹脂の成形金型などに欠かせない材料ですが、加工硬化が大きく難削材でもあります。本コラムでは、STAVAXを鏡面・高精度に仕上げるための切削加工のポイントを、実際の加工事例とともに解説します。
STAVAXとは|鏡面性と耐食性を両立する金型用ステンレス鋼
STAVAX(スタバックス)とは、スウェーデンのウッデホルム社が開発した、プラスチック金型用のステンレス鋼です。マルテンサイト系ステンレスに分類され、SUS420J2の改良鋼(AISI 420相当)にあたります。納入時はプリハードン(HRC30前後)の状態で、焼入れ・焼戻しによって最高で約53HRCまで硬度を高められます。
STAVAX最大の特徴は、非常に優れた鏡面仕上げ性と、高い耐食性を両立している点です。非金属介在物が少なく均質な組織を持つため、研磨時にピンホールやムラが出にくく、極めて高いレベルの鏡面に仕上げられます。透明樹脂や外観品質が重視される製品の金型で「指名される材料」として、長年用いられてきました。
STAVAXの特徴と、主に使われる用途
STAVAXが金型材料として選ばれる理由は、次のような特徴にあります。
| 特徴 | 内容 |
|---|---|
| 優れた鏡面性 | 介在物が少なく均質なため、ピンホールやムラの少ない高鏡面に仕上げられる |
| 高い耐食性 | SUS420J2以上の耐食性を持ち、耐孔食性にも優れ、応力腐食割れが起きにくい |
| 寸法安定性 | プリハードン鋼で寸法が安定しており、精密な金型に適する |
| 硬度調整が可能 | 焼入れ・焼戻しにより耐摩耗性と靭性のバランスを用途に応じて最適化できる |
これらの特徴から、STAVAXは次のような用途で採用されます。PC・PMMAといった透明樹脂の成形金型、レンズやガラス成形など光学品質が求められる金型、医療・化粧品など清浄性・防錆が重要な成形金型などです。いずれも「鏡面」「耐食」「長寿命」を同時に求められる、ハイエンドな金型用途といえます。
STAVAXの切削加工が難しい理由
優れた材料であるSTAVAXですが、加工の現場では難削材として扱われます。その理由を整理します。
まず、STAVAXは加工硬化が大きい材料です。削った表面が加工の刺激で硬くなりやすく、切削・研削ともに工具への負担が大きくなります。次に、ステンレス系であるがゆえの熱のこもりやすさ・粘りがあり、加工熱による変形やバリ、構成刃先が生じやすい点も難しさの一因です。
さらにSTAVAXは、そもそも鏡面仕上げを前提に使われる材料です。鏡面の美しさは、仕上げ工程だけでなく、その前段の切削・研削でどれだけ滑らかで正確な面を作れているかに大きく左右されます。前工程の面が粗いままでは、いくら磨いても加工痕を取り切れません。つまりSTAVAXの加工は、難削材を削りながら、鏡面に至る面づくりまで見据えるという、二重の難しさを伴うのです。
STAVAXを鏡面・高精度に仕上げる切削加工のポイント
STAVAXを高精度かつ鏡面に仕上げるには、いくつかの重要なポイントがあります。
ポイント1:最終の鏡面から逆算して面を作り込む
鏡面仕上げは「粗い面をきれいにする工程」ではありません。前工程の面が粗ければ、加工痕は残ってしまいます。そのため、最終的な仕上がり(鏡面)から逆算し、切削・研削の段階で面粗さと精度を作り込むことが何より重要です。前工程の質が、鏡面の質を決めます。
ポイント2:加工硬化を抑える加工条件を選ぶ
STAVAXは加工硬化が大きいため、切削条件(送り・回転数・切込み)や工具を材質に合わせて適切に選定することが欠かせません。条件が合わないと硬化層が進行し、工具摩耗や面荒れを招きます。材質特性を踏まえた条件づくりが、安定した加工につながります。
ポイント3:複雑形状・曲面は超精密加工機で削り出す
レンズ金型のような球面・非球面、3次元の曲面形状を鏡面前提で仕上げるには、高剛性・高回転の超精密加工機が必要です。複雑な曲率を正確に削り出し、磨き工程の負担を減らせるかどうかが、仕上がりと納期を左右します。
ポイント4:切削から鏡面仕上げまで一貫して管理する
切削・研削・鏡面仕上げの工程が分断されると、面づくりの意図が途切れ、精度や面品質のロスが生じます。一貫した工程管理のもとで加工することで、前工程から鏡面までを筋道立てて仕上げられます。
STAVAXを鏡面・高精度に仕上げる最大のポイントは、最終の鏡面から逆算し、切削・研削の段階で面を作り込むことです。難削材を削り切る設備力と、鏡面まで見据えた工程設計の両方が、加工業者に求められます。
STAVAXの精密加工なら精密加工部品特急センターへ
精密加工部品特急センターを運営する株式会社理工電気は、STAVAXをはじめとする難削材・金型用鋼の精密加工を手掛けてきました。毎分6万回転の超精密加工機(芝浦機械 UVM-450Dなど)による微細・曲面加工を得意とし、球面・非球面・鏡面といった光学品質が求められる成形金型にも対応します。
前述のとおり、鏡面の品質は前工程の面づくりで決まります。当社は最終的な仕上がりから逆算して切削・研削の段階から面を作り込み、鏡面仕上げまでを一貫して対応できることが強みです。加工硬化の大きいSTAVAXでも、材質特性を踏まえた加工条件で高精度(±0.005mmレベル)を実現し、画像測定器による品質保証まで含めてお任せいただけます。実際の加工事例をご紹介します。
STAVAXの加工事例
超精密加工事例 ガラス成形金型 -STAVAX切削加工品-
| 製品カテゴリー | 成形金型 |
| 材質 | STAVAX |
| 形状 | 球面・非球面加工/鏡面加工 |
| 加工精度 | ±0.005mm |
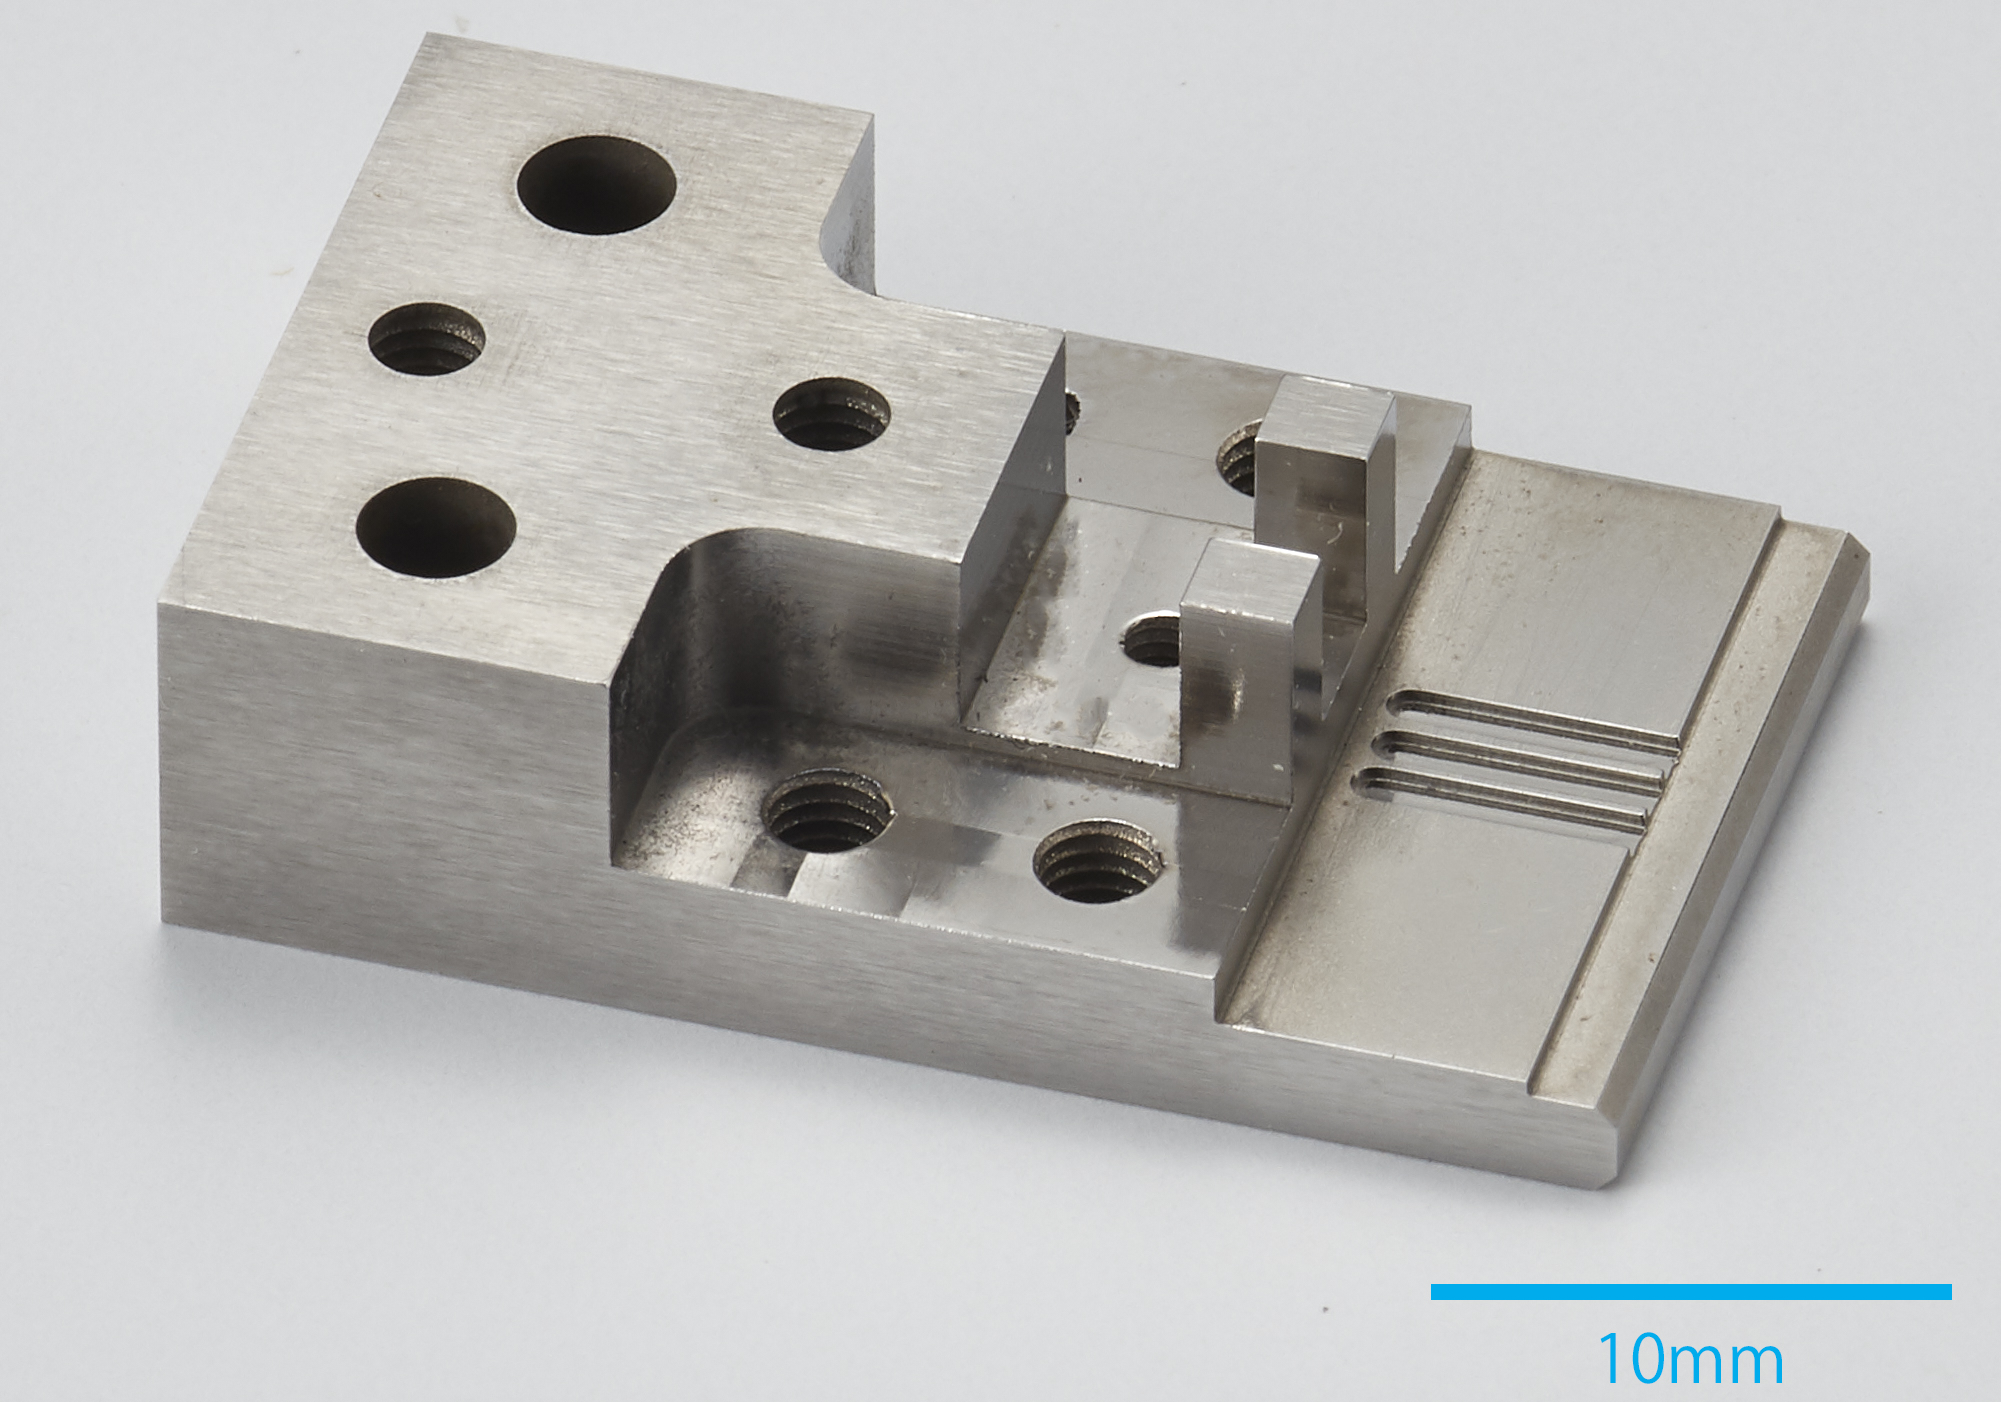
ガラス成形金型を、STAVAXの切削加工で製作した超精密加工の事例です。球面・非球面といった複雑な曲率を持つ形状を、鏡面品質で仕上げる必要がある難易度の高い金型部品でした。
難削材であるSTAVAXに対し、超精密加工機を活用して曲面を正確に削り出し、鏡面に至る面づくりまで作り込むことで、寸法公差±0.005mmの高精度加工を実現しています。光学品質が求められる成形金型においても、切削から鏡面仕上げまで一貫して対応できる当社の強みが活きた事例です。
「STAVAXの成形金型を鏡面・高精度に仕上げたい」「加工硬化の大きい難削材を任せたい」「切削から鏡面仕上げまで一貫で対応してほしい」——そうしたご要望に、専門の設備力と技術力でお応えします。図面はもちろん、現品やサンプルからのご相談も可能です。まずはお気軽にお問い合わせください。