

半導体後工程の治具・ガイド部品製作ガイド|材質選定から加工方法までのポイント

半導体製造装置の治具・ガイド部品とは、ウェーハやチップ、リードフレームを所定の位置に保持し、次の工程へ正確に送るための部品です。装置の中で最も摩耗しやすく、交換頻度の高い消耗パーツでもあります。
本記事では、半導体製造装置の治具・ガイド部品の定義から、前工程と後工程で求められる特性の違い、交換部品の調達で生じる3つの課題、超硬・難削材を加工する際のポイント、精密加工部品特急センターだからできる製作体制、実際の加工事例、よくある質問まで、順を追って解説いたします。
目次
半導体製造装置の治具・ガイド部品とは?
半導体製造装置の治具・ガイド部品とは、ウェーハ、チップ、リードフレーム、コネクタ端子などのワークを所定の位置に保持し、次工程へ正確に受け渡すための部品です。装置そのものを構成する機構部品とは異なり、ワークに直接触れる部分を担います。
治具・ガイド部品は、ワークと接触し続けるため摩耗します。摩耗が進むと保持位置がずれ、搬送ミスや位置決め不良といった不具合を招きます。そのため治具・ガイド部品は、定期的に交換することを前提とした消耗パーツとして設計されます。
治具・ガイド部品の主な種類
半導体製造装置で使われる治具・ガイド部品は、担う機能によって次のように分類できます。
| 分類 | 主な部品 | 担う機能 |
|---|---|---|
| 保持・吸着 | 吸着ノズル、吸着ステージ、真空チャック、チャック爪 | ワークを真空で吸着し、搬送中の位置ずれを防ぐ |
| 位置決め・案内 | 端子ガイド、ワークガイド、ストリッパー、プッシャー | ワークを狙った位置へ導き、加工・組立の基準を出す |
| 搬送・保管 | 搬送パレット、リフター、キャリア | 工程間でワークをまとめて運び、姿勢を保つ |
| 加工・成形 | 切断パンチ、ダイ、ツメ、カッター、異形ダイス | リードや端子を切断・曲げ・成形する |
| 検査 | プローブガイド、絶縁検査治具、テストワーク | 検査ピンを正確な位置に保持し、電気特性を測る |
これらの部品は、いずれもミクロン単位の精度を求められます。たとえばコネクタ端子を案内する端子ガイドでは、端子が並ぶピッチの公差が±0.005mmに達することがあります。保持位置の誤差がそのまま製品の不良につながるためです。
また、治具・ガイド部品はワークの形状に合わせた専用品です。装置が同じでも、生産する製品が変われば治具も変わります。そのため、1個から10個程度の単品・小ロットで製作する必要があり、量産部品とは異なる生産体制が求められます。
前工程と後工程で、装置部品に求められる特性は異なる
半導体製造装置の部品に求められる特性は、前工程と後工程で大きく異なります。前工程では耐食性が、後工程では耐摩耗性が最優先されます。この違いを理解しないまま材質を選ぶと、部品の寿命が想定より短くなります。
前工程とは、ウェーハに回路を形成する成膜、エッチング、洗浄などの工程です。腐食性のガスや薬液にさらされるため、ハステロイやインコネルといった耐食性の高い合金、あるいはフッ素樹脂やセラミックスが使われます。ここでの課題は、薬液環境に耐える材質の選定と、コンタミネーションの防止です。
後工程とは、ウェーハを切り出して組み立て、検査する工程です。ダイシング、ダイボンディング、ワイヤボンディング、封止、リード切断・曲げ、検査が該当します。ここではワークと治具が機械的に接触するため、摩耗と欠けが課題になります。求められるのは耐食性ではなく、硬さと耐摩耗性です。
| 項目 | 前工程向け部品 | 後工程の治具・ガイド部品 |
|---|---|---|
| 主な環境 | 腐食ガス、薬液、真空 | ワークとの機械的な接触、繰り返し荷重 |
| 主な劣化要因 | 腐食、パーティクル発生 | 摩耗、刃先の欠け、寸法変化 |
| 求められる特性 | 耐食性、耐薬品性、低発塵 | 高硬度、耐摩耗性、微細形状の精度 |
| 代表的な材質 | 耐食合金、フッ素樹脂、セラミックス | 超硬合金、SKD11、SUS440C、SKH51、スーパーエンプラ |
| 調達の単位 | 装置1台あたりの部品一式 | 品種ごとの専用治具を1〜10個 |
後工程の治具・ガイド部品に高硬度材が使われる理由
後工程の治具・ガイド部品に高硬度材が使われるのは、摩耗による寸法変化を抑えるためです。ワークが1個通過するたびに、治具の接触面はわずかに削られます。量産ラインでは1日に数万個のワークが通過するため、軟らかい材料では短期間で公差を外れます。
そこで、焼入れによってHRC55〜60まで硬度を高めたSKD11やSUS440C、あるいは焼結によって鋼より高い硬度を持つ超硬合金が選ばれます。摩耗が特に激しい切断パンチやカッターの刃先では、超硬合金のなかでも粒子径の細かい超微粒子超硬が使われます。粒子が細かいほど、刃先を鋭く仕上げても欠けにくくなるためです。
ただし、硬い材料ほど加工は難しくなります。治具・ガイド部品の調達が難しくなる原因は、この「硬さと加工性のトレードオフ」にあります。
治具・ガイド部品の調達で起きる3つの課題
後工程の治具・ガイド部品を調達する際には、納期、加工可否、ロットという3つの課題が生じます。いずれも、高硬度材を単品で作らなければならないという条件から生まれる課題です。
課題1:交換部品の納期がラインの停止時間を決める
治具・ガイド部品は消耗パーツのため、摩耗や破損のたびに交換が必要です。装置メーカー経由で手配すると、見積もりから納品まで2〜3週間かかることがあります。その間、代替の治具がなければラインは停止します。生産技術・保全の担当者にとって、納期は価格以上に重要な条件となります。
納期が延びる主な原因は、材料の手配と工程の分散です。超硬合金や焼入れ済みの鋼材は、在庫していない加工会社が材料商社から取り寄せるため、それだけで数日を要します。さらに切削、研削、放電加工を別々の会社に出すと、工場間の輸送と待ち時間が積み上がります。
課題2:焼入れ材・超硬は「作れる会社」が限られる
HRC55を超える焼入れ材や超硬合金は、一般的な切削加工では刃物が負けてしまいます。そのため、焼入れ前に荒加工しておき、焼入れ後に研削や放電加工で仕上げる工程が一般的です。しかしこの方法では工程数が増え、放電加工の面は梨地状になるため、磨き工程も必要になります。
加えて、治具・ガイド部品には微細形状が多く含まれます。φ0.1mm前後の吸引穴、幅0.5mm以下の細溝、R0.05mm以下の隅Rといった形状は、設備と工具の条件が揃わなければ加工できません。「図面どおりの形状が他社で出せない」という相談が生じるのは、この領域です。
課題3:1〜10個の単品では受けてもらえない
治具・ガイド部品はワーク専用品のため、必要数は1個から10個程度です。量産を前提とした加工会社では、段取り時間に対して売上が見合わないため、単品の依頼は断られることがあります。結果として、少量でも対応してくれる加工先を個別に探すことになり、調達担当者の工数が増えます。
3つの課題を同時に解決するために必要な条件
- 超硬・焼入れ材・スーパーエンプラを標準在庫として保有していること
- 切削・研削・放電加工を1社の中で完結できること
- 焼入れ後の材料をそのまま削れる加工技術を持つこと
- 単品・小ロットを前提とした生産体制であること
超硬・難削材で治具・ガイド部品を作るための加工ポイント
超硬・難削材で治具・ガイド部品を製作する際のポイントは、材質の選定、工程の組み方、そして形状ごとの加工方法の使い分けの3点です。材料が硬いほど、どの工程でどこまで仕上げるかという設計が納期と精度を左右します。
ポイント1:摩耗の程度に応じて材質を選ぶ
材質は、ワークとの接触頻度と要求寿命から選定します。接触が軽度であればSKD11やSUS440Cの焼入れ材で足り、刃先が直接ワークを切断するパンチやカッターでは超微粒子超硬が適します。磁気の影響を避けたい搬送部品では、非磁性の金型用鋼HPM75を用います。
| 材質 | 硬度の目安 | 主な用途 |
|---|---|---|
| 超微粒子超硬(V30・V40等) | 鋼を超える高硬度 | 切断パンチ、カッター、ダイス、端子ガイド |
| SKD11 | HRC58〜60(焼入れ後) | ガイド部品、吸着ノズル、ストリッパー、パンチ |
| SUS440C | HRC55〜58以上(焼入れ後) | 吸着PAD、プッシャー、耐食性も要る保持部品 |
| SKH51 | 高速度工具鋼 | パンチ、スプロケット等の回転部品 |
| HPM75 | 非磁性の金型用鋼 | 搬送パレット、磁気を嫌う位置決め部品 |
| PEEK、スミカスーパーS1000 | スーパーエンプラ | プローブガイド、検査治具、チャック |
ポイント2:焼入れ後に削る「直彫り加工」で工程を減らす
直彫り加工とは、焼入れ済みの材料を研削や放電加工に頼らず、切削工具で直接削り出す加工方法です。従来の「切削→焼入れ→研削・放電・磨き」という流れから、焼入れ後の2次加工を省略できます。
直彫り加工には2つの利点があります。1つは工程数が減ることによる納期短縮とコストダウンです。もう1つは面の仕上がりで、放電加工特有の梨地状の表面にならず、切削のみで要求寸法と面粗度を満たせます。吸着面や摺動面など、面の状態が機能に影響する部位では特に有効です。
ポイント3:形状に応じて切削・研削・放電を使い分ける
微細形状は、1つの加工方法ですべてを賄えません。形状ごとに適した方法を選び、組み合わせることで精度と納期を両立させます。
| 形状 | 適した加工方法 | 到達できる精度の目安 |
|---|---|---|
| 微細穴・深穴 | 細穴専用放電加工機 | 最小径φ0.08mm、φ0.1mmで深さ5mm(L/D=50、真直度0.02) |
| 複雑な異形状・かきあげ部 | プロファイル研削盤 | 寸法精度±0.002mm |
| 極小の隅R | Φ0.05mm極細ワイヤーによるワイヤ放電加工 | R0.025 |
| 細溝・V溝 | 成形研削、溝側面研削 | 溝幅0.2mm、極小ピッチのV溝 |
| 鏡面・球面 | 超精密加工機、成形研削盤 | 面粗度Ra0.01μmレベル |
これらの設備を1社で保有していれば、工程間の輸送や待ち時間が発生しません。工程を社内で補完し合えることが、高硬度材の短納期対応を支えます。
精密加工部品特急センターだからできる治具・ガイド部品の製作
精密加工部品特急センターを運営する株式会社理工電気は、電子部品・半導体業界向けの治具部品と金型パーツを単品・小ロットで製作してきました。前述の3つの課題に対して、材料在庫、社内一貫の設備、直彫り加工、単品前提の生産体制という4点で応えます。
焼入れ材・超硬への直彫り加工
焼入れ済みのSKD11(HRC58〜60)やSUS440C(HRC55〜58以上)、超硬合金を、毎分6万回転の超精密加工機で直接削り出します。放電加工と磨き工程を省略できるため、納期を短縮しながら切削面の美しさを確保できます。超微粒子超硬にロゴマークを直彫りした実績もあります。
ミクロン単位の微細加工
基本精度として寸法公差±0.01mm、幾何公差0.01レベルを保証し、案件によっては±0.002mmの加工にも対応します。最小径φ0.08mmの微細穴、L/D=50の高アスペクト比深穴、Φ0.05mm極細ワイヤーによるR0.025の隅R、溝幅0.2mmの細溝など、他社が敬遠する形状を実現します。
材料在庫と社内設備による最短2日の特急対応
超硬材、熱処理済みのSKD11・SUS440Cなどの難削材、入手困難なPEEKを標準在庫として保有しています。さらに、超精密非球面加工機、マシニングセンタ、プロファイル研削盤5台、ワイヤ放電加工機、細穴専用放電加工機などを社内に揃え、工程を相互に補完します。見積もりは翌日回答を原則とし、発注から最短2日での納品に対応します。
単品・小ロットに特化した生産体制
電子部品メーカーの工機・生産技術部門との一品一葉の取引で培った、1〜10個の単品・小ロットに順応した生産体制を構築しています。製品サイズは2mm〜200mm、樹脂は最大500×400mmまで対応します。
追加工・図面化・ユニット対応
新規製作だけでなく、既存部品への追加工も承ります。熱処理済みの高硬度材(HRC60のLMガイド等)への穴追加やタップ加工に最短即日で対応し、新規製作よりコストを抑えられます。手書きのポンチ絵や3Dデータしかない場合も、最短翌日で2D図面化してから加工します。グループ企業との連携により、板金フレーム製作、市販品の購入代行、組立・検査治具、自動組立機の設計・製作・仮組まで一貫して対応します。
品質保証体制
- 高精度画像寸法測定器(キーエンス LM-1000)と三次元測定機により、微細な端面も非接触でミクロン単位の測定が可能
- 納品時には検査専門エンジニアによる全品検査表を必ず添付
- 良品率99.5%、納期遵守率97.2%(自社実績)
半導体製造装置向け 治具・ガイド部品の加工事例
続いて、精密加工部品特急センターが実際に行った半導体製造装置向けの治具・ガイド部品の事例をご紹介いたします。
※サイトには掲載できない事例の方が多くなっていますので、予めご了承ください。
SKD11製 ガイド部品
| 材質 | SKD11 |
| 寸法 | 30×55×60mm |
| 精度 | ±0.002mm |
焼入れ材のSKD11を用いたガイド部品です。寸法公差±0.002mmという2μmレベルの精度で仕上げており、ワークの位置決め基準となる部位に用いられます。
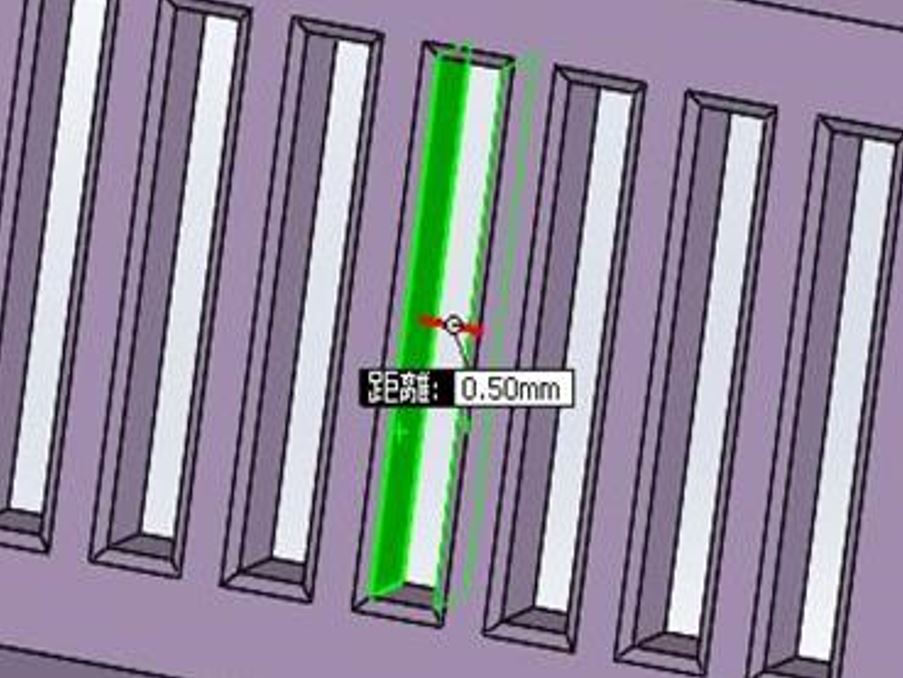
細角穴加工事例 ガイド(13個の等ピッチ・0.5mm幅)
| 材質 | SKD11 |
| 寸法 | 10×40×40mm |
| 精度 | ±0.005mm |
0.5mm幅の細い角穴を13個、等ピッチで並べたガイド部品です。ドリルでは加工できない角形状の穴を、放電加工で等間隔に仕上げています。
超硬端子ガイド

| 材質 | 超微粒子超硬 |
| 寸法 | 19.5×12.0×6.5mm |
| 精度 | ±0.01mm |
コネクタ端子を案内する超硬製のガイドです。端子と接触し続けても摩耗しにくい超微粒子超硬を用い、狭いピッチで並ぶ溝を加工しています。
半導体製造用 かきあげ加工パンチ

| 材質 | 超微粒子超硬 |
| 寸法 | 7×13×60mm |
| 精度 | ±0.002mm |
プロファイル研削盤を用い、先端の複雑なかきあげ部のR形状を寸法公差±0.002mmで仕上げた超硬パンチです。
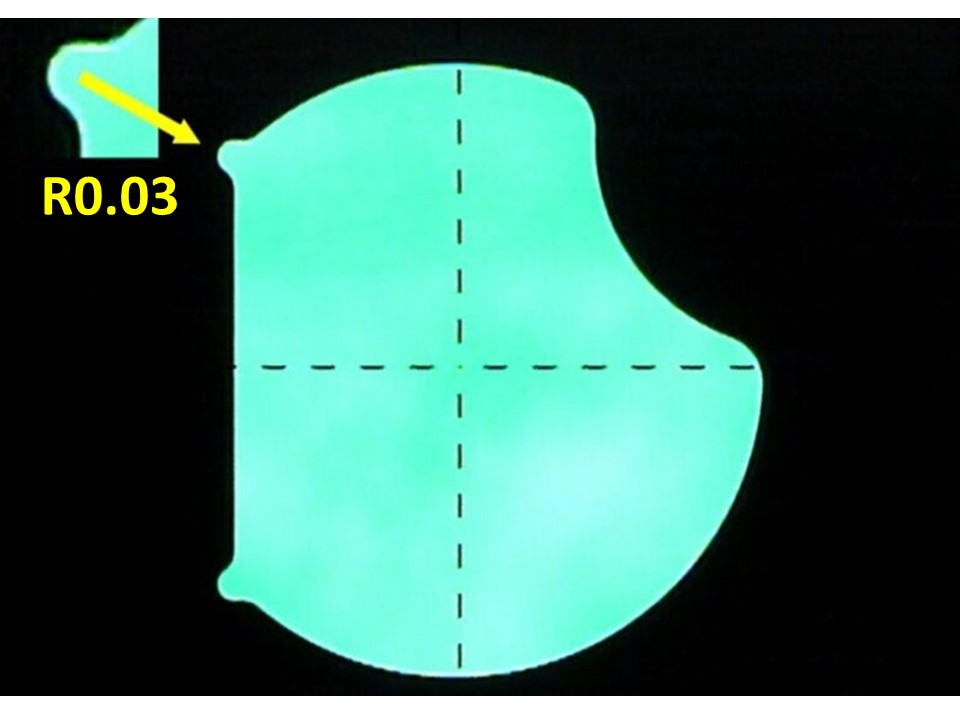
Φ0.05mmワイヤーによりR0.03を実現した超硬カットダイ
| 材質 | 超硬 |
| 寸法 | 5×18×25mm |
| 精度 | ±0.005mm |
他社が敬遠するΦ0.05mmの極細ワイヤーを使用し、R0.03という極小の隅R形状を寸法公差±0.005mmで実現したコネクタ・半導体用のカットダイです。
HPM75(非磁性材)製 半導体業界向けパレット

| 材質 | HPM75 |
| 寸法 | 10×150×150mm |
| 精度 | ±0.01mm |
磁気の影響を避けたい工程で使用する搬送パレットです。非磁性の金型用鋼HPM75を用い、150mm角の板材を±0.01mmで加工しています。
このほかにも、半導体・液晶業界向けの加工事例を多数掲載しています。詳しくは半導体・液晶の加工事例一覧をご覧ください。
治具・ガイド部品の製作に関するよくある質問
半導体製造装置の治具・ガイド部品の製作について、お客様から多くいただくご質問をまとめました。
図面がなく、手書きのポンチ絵や3Dデータしかありませんが依頼できますか?
ご依頼いただけます。手書きのポンチ絵や3Dデータから、最短翌日で2D図面を作成し、そのまま加工・製造まで一貫して請け負います。装置の改造や試作で形状を検討している段階でもご相談ください。現物のみで図面も3Dデータもない場合は、形状と要求精度を確認したうえで対応可否をご回答します。
治具・ガイド部品を1個だけ作ってもらうことはできますか?
1個からご依頼いただけます。当社は電子部品メーカーの工機・生産技術部門との一品一葉の取引で培った、1〜10個の単品・小ロットに特化した生産体制を構築しているためです。量産ロットを前提とした最低数量の制限は設けていません。
急ぎで交換部品が必要です。どのくらいの納期で製作できますか?
発注から最短2日での納品に対応します。超硬材、熱処理済みのSKD11・SUS440C、PEEKなどの材料を標準在庫として保有し、切削・研削・放電加工を社内設備で完結できるためです。見積もりは翌日回答を原則としています。納期は形状と数量によって変わりますので、図面をお送りいただければ具体的な日数をご回答します。
装置に組み付けてある焼入れ済みの部品に、穴やタップを追加できますか?
追加工として対応できます。既存の金型・治具部品やメーカー標準品に対し、穴追加、溝追加、干渉部分の除去などを行います。HRC60程度に熱処理されたLMガイドへのタップ加工にも対応し、最短即日で仕上げます。新規製作よりも大幅にコストを抑えられる場合があります。
対応できる製品サイズと材質を教えてください。
製品サイズは2mm〜200mm、樹脂は最大500×400mmまで対応します。材質は、超硬合金(超微粒子超硬、V30・V40等)、SKD11、SKH51、STAVAX、SUS300/400番台、HPM75、S45C・S50C、アルミ(A2000/5000/7000番台)、SUJ2、黄銅、BC6のほか、PEEK、スミカスーパーS1000、ジュラコン(POM)、MCナイロン、PPS、フッ素樹脂などの樹脂に対応しています。一覧にない材質も、まずはご相談ください。
半導体製造装置の治具・ガイド部品の製作なら、精密加工部品特急センターへ
半導体製造装置の治具・ガイド部品は、ワークと接触し続けるために摩耗する消耗パーツです。だからこそ、高硬度材を使いこなす加工技術と、ラインを止めない納期の両方が求められます。
精密加工部品特急センターを運営する株式会社理工電気は、焼入れ材・超硬への直彫り加工、φ0.08mmの微細穴から±0.002mmのプロファイル研削までの微細加工、材料在庫と社内一貫設備による最短2日の特急対応、1〜10個の単品・小ロット対応という4つの強みで、後工程の治具・ガイド部品を製作しています。
部品単体の加工にとどまらず、2025年のグループ企業の合流により、板金フレーム製作、市販品の購入代行、各種組立・検査治具、自動組立機の設計・製作・仮組までを一貫して承れる体制を整えました。治具を構成する部品ごとに複数の加工先へ発注している場合は、窓口を1社にまとめることで調達工数を削減できます。
また、摩耗の早い部品については、超硬への材質変更による長寿命化や、クリアランス・テーパー形状の見直しによるカス上がり対策など、VA・VE提案も行っています。現在使用している治具の消耗が早い、交換頻度を減らしたいといった課題も、図面と使用条件をお知らせいただければ改善案をご提示します。
摩耗が早い治具の材質変更、他社で断られた微細形状、量産ラインの緊急手配など、半導体製造装置の治具・ガイド部品に関するお困りごとがありましたら、図面(手書きのポンチ絵や3Dデータでも可)をお送りください。加工可否と納期を翌日にご回答します。お電話(03-6869-2581)でのご相談も24時間受け付けています。
半導体製造装置の治具・ガイド部品の製作・特急手配のご相談はこちら