

難削材の精密加工|種類・課題と高精度加工のポイント
超硬・チタン・インコネル・ステンレス——硬い、粘る、熱に弱いといった特性から、加工が困難とされる難削材。これらをミクロン精度で仕上げるには、設備力と技術力が欠かせません。本コラムでは、難削材の種類と精密加工が難しい理由、そして高精度に仕上げる方法を、実際の加工事例とともに解説します。
難削材とは|精密加工が難しい材料の総称
難削材とは、その名のとおり切削加工が難しい材料の総称です。材料の削りやすさは「切削指数(被削性)」で表され、削りやすい快削材を100とすると、切削指数が低い材料ほど加工が困難になります。一般に切削指数が45以下の材料が難削材と呼ばれ、たとえばインコネルは6〜15程度と、極めて削りにくい材料です。
難削材は、加工時に次のような現象を引き起こします。刃先の摩耗やチッピング(欠け)で工具寿命が短くなる、切削抵抗が大きくなる、切りくずの処理が難しい、切削温度が高くなる、仕上げ面が粗くなる——。これらの要因が、精密加工における寸法精度と面品質の確保を難しくします。だからこそ、難削材の精密加工には専用の設備と、長年の加工ノウハウが求められるのです。
難削材の主な種類と特性
ひとくちに難削材といっても、その種類は多岐にわたり、難しさの理由もさまざまです。代表的な難削材を、カテゴリ別に整理します。
高硬度材(超硬・工具鋼)
| 材質 | 特性と加工上の注意 |
|---|---|
| 超硬合金(WC-Co) | 工具鋼を大きく上回る硬度・耐摩耗性。硬く脆いため欠け・チッピングに注意が必要 |
| SKD11 | 合金工具鋼。焼入れでHRC58〜62に達し、焼入れ後は通常工具では加工困難 |
| SKH51 | 高速度工具鋼。靭性が高く、HRC60〜64クラスの高硬度加工に用いられる |
ステンレス系
| 材質 | 特性と加工上の注意 |
|---|---|
| SUS440C | 高硬度ステンレス(焼入れでHRC55〜58以上)。耐食性と耐摩耗性を両立するが加工硬化しやすい |
| SUS304 | 代表的なステンレス。粘りがあり加工硬化しやすく、薄板は溶接歪みにも注意 |
| STAVAX | 金型用ステンレス鋼。鏡面性・耐食性に優れるが、加工硬化が大きい難削材 |
耐熱合金(ニッケル基合金)・その他
| 材質 | 特性と加工上の注意 |
|---|---|
| インコネル・ハステロイ | ニッケル基の耐熱合金。熱伝導率が低く加工硬化しやすい、最上位クラスの難削材 |
| チタン | 軽量・高強度・耐食性に優れるが、熱がこもりやすく工具と反応しやすい |
| 非磁性材(HPM75等) | 磁気を嫌う用途向け。磁石に付かず、研削時の保持に工夫が必要 |
| スーパーエンプラ(PEEK等) | 樹脂だが、切削時のバリや熱による反りを抑えるノウハウが必要 |
難削材の精密加工が難しい4つの理由
難削材が精密加工で問題となる背景には、材料特性に由来する共通の理由があります。
理由1:加工硬化が起こりやすい
インコネルやステンレス、STAVAXなどは、削った刺激によって表面が硬くなる加工硬化を起こしやすい材料です。硬化層が進行すると工具への負担が増し、摩耗や面荒れを招きます。切り込み量や加工条件の管理が精度を左右します。
理由2:熱伝導率が低く、加工熱がこもる
ニッケル基合金やチタン、ステンレスは熱伝導率が低いため、切削で生じた熱が切りくずとともに逃げず、刃先に熱が集中します。これが工具摩耗や、加工熱による変形の原因となります。
理由3:硬く脆い材料は欠けやすい
超硬合金やタングステンのように非常に硬く脆い材料は、通常の切削工具では刃が立たないうえ、加工中に欠けやクラック(チッピング)が生じやすくなります。微細な刃先形状ほど、この影響は深刻です。
理由4:ミクロン単位の精度・面品質が求められる
難削材の部品は、金型や精密治具などに使われることが多く、±0.002mm(2μm)といったミクロン公差や、鏡面・微細形状が要求されます。削りにくい材料に対して、高い精度と面品質を同時に満たさなければならない点が、最大の難しさです。
難削材の精密加工は、材料を削り切る設備力と、加工硬化・熱・欠けを抑えながら精度を出す技術力の両方が揃って初めて成立します。どちらが欠けても、要求精度は満たせません。
難削材を高精度に仕上げる精密加工の方法・ポイント
難削材を高精度・高品質に仕上げるには、次のようなポイントを押さえることが重要です。
ポイント1:工法を最適に組み合わせる
難削材の加工では、マシニングによる切削、プロファイル研削、ワイヤー放電加工、細穴放電加工、鏡面仕上げ(エアロラップ)などを、形状と要求精度に応じて最適に使い分け・組み合わせることが欠かせません。どの形状をどの工法で受け持たせるかの工程設計が、仕上がりを決めます。
ポイント2:焼入れ材は「直彫り」で工程を集約する
焼入れ済みの高硬度材は、超精密加工機で直接削り出す「直彫り加工」により、研削・放電・磨きといった仕上げ工程を省略できます。工程集約による短納期化とコストダウンに加え、綺麗な面に仕上がるメリットもあります。
ポイント3:材質に合わせた加工条件・工具を選ぶ
加工硬化や熱のこもりやすさといった材質ごとの特性を踏まえ、切削条件(送り・回転数・切込み)や工具を適切に選定します。これにより工具摩耗や変形を抑え、やり直しのない安定した加工を実現します。
ポイント4:ワークを歪ませない治具・段取り
薄肉・複雑形状の難削材は、加工中にワークが動いたり歪んだりしがちです。ワークを歪ませず保持する治具を工夫することで、難形状でも高精度を確保します。
ポイント5:検査・品質保証まで行う
ミクロン単位の仕上がりを保証するには、画像寸法測定器や三次元測定機による非接触測定が有効です。全品検査表を添付して納品できる体制があれば、安心して部品を使用できます。
難削材の精密加工は業者選びで決まる|チェックポイント
難削材の精密加工は、加工業者の設備力・技術力によって仕上がりが大きく変わります。発注先を選ぶ際は、次の観点で見極めましょう。
1. 多様な難削材の加工実績があるか
超硬・ステンレス・工具鋼・耐熱合金・非磁性材・樹脂など、材質の幅広い加工実績があるかを確認しましょう。具体的な事例(材質・精度)を公開している業者は、対応範囲を把握しやすくなります。
2. 複数の工法を社内で一貫して組み合わせられるか
切削・研削・放電・鏡面仕上げを社内で一貫して行える業者は、工程設計の自由度が高く、難形状・高精度の要求に柔軟に対応できます。工程が分断されないため品質も安定します。
3. ミクロン公差・微細/複雑形状・鏡面に対応できるか
±0.002mmクラスの高精度や、微細穴・極小R・鏡面といった要求にどこまで対応できるかを確認しましょう。設備と検査体制の両方が、品質の前提となります。
4. 短納期・小ロットに対応できるか
難削材の部品は、金型部品のように緊急手配が多いものです。材料在庫や内製化によって短納期に対応でき、単品・小ロットにも応じられる業者が、現場にとって心強いパートナーになります。
難削材の精密加工なら精密加工部品特急センターへ
精密加工部品特急センターを運営する株式会社理工電気は、他社が敬遠する難削材の精密加工を強みとしています。超硬合金・SKD11・SKH51・SUS440C・STAVAX・非磁性材(HPM75)・PEEKなどのスーパーエンプラまで、幅広い難削材を一貫して高精度に加工できる体制を整えています。
毎分6万回転の超精密加工機による焼入れ材の直彫り加工、計5台のプロファイル研削盤による複雑形状の研削、超精密ワイヤー放電加工、細穴放電加工、そしてエアロラップによる鏡面仕上げまで、必要な工法を社内で組み合わせられます。基本精度±0.01mm、案件によっては±0.002mmの高精度を、最短2日の特急で提供し、全品検査表を添付して納品します。
材質別の加工については、以下のページでも詳しく解説しています。
| 材質・加工 | 詳細ページ |
|---|---|
| 超硬パンチ | 超硬の加工事例を見る |
| SKD11 | SKD11の加工事例を見る |
| SUS440C | SUS440Cの加工事例を見る |
| プロファイル研削 | プロファイル研削のサービスを見る |
難削材の精密加工でお困りの際は、ぜひ当社にご相談ください。実際の加工事例をご紹介します。
難削材の精密加工事例
超硬WC-Co製 パンチ金型(コネクタ用)

| 材質 | WC-Co(超硬) |
| サイズ | 5.5mm |
| 加工精度 | ±0.001mm |
| 業界 | コネクタ・半導体 |
コネクタのプレス金型に用いる超硬パンチの事例です。硬く脆い超硬合金を、R0.050の極小アールとミクロン単位の形状公差で精密に加工し、刃先の表面性状を作り込むことで凝着・かじり・チッピングを抑制。±0.001mmの高精度を実現しています。
SKD11製 ガイド部品 加工事例(±0.002mm)

| 材質 | SKD11 |
| サイズ | 30×55×60 |
| 加工精度 | ±0.002mm |
| 業界 | コネクタ・半導体 |
溝加工が多く、加工中にワークがずれやすいSKD11製ガイド部品の事例です。マシニングとワイヤーカットを組み合わせ、研削工程でも治工具を含む段取りに工夫を凝らすことで、厚み・寸法公差±0.002mmという高精度を実現。他社が敬遠しがちな難形状にも対応しました。
SUS440C製ガイド 深穴・薄肉ポケット加工

| 材質 | SUS440C |
| サイズ | 15×20×30 |
| 加工精度 | ±0.01mm |
| 業界 | 電子部品 |
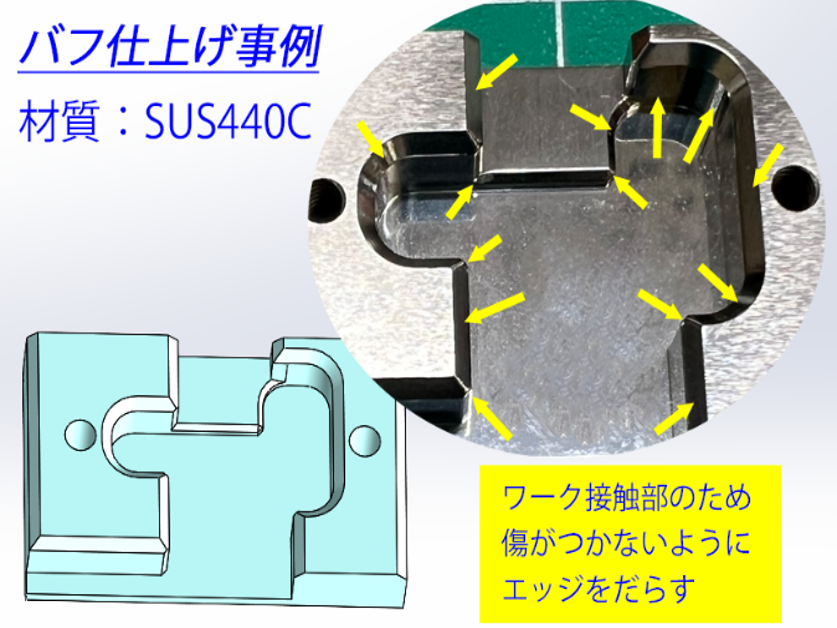
加工硬化しやすい高硬度ステンレスSUS440Cの事例です。幅12.9mm・深さ13mmの深穴(ポケット)加工を直彫りで実施し、側面の肉厚がわずか0.5mmという薄肉部でも±0.01mmの寸法精度を維持。直彫りで放電・磨き工程を省き、高精度と短納期を両立しました。
超精密加工事例 ガラス成形金型 -STAVAX切削加工品-
| 材質 | STAVAX |
| 形状 | 球面・非球面加工/鏡面加工 |
| 加工精度 | ±0.005mm |
| 業界 | 光学・成形金型 |
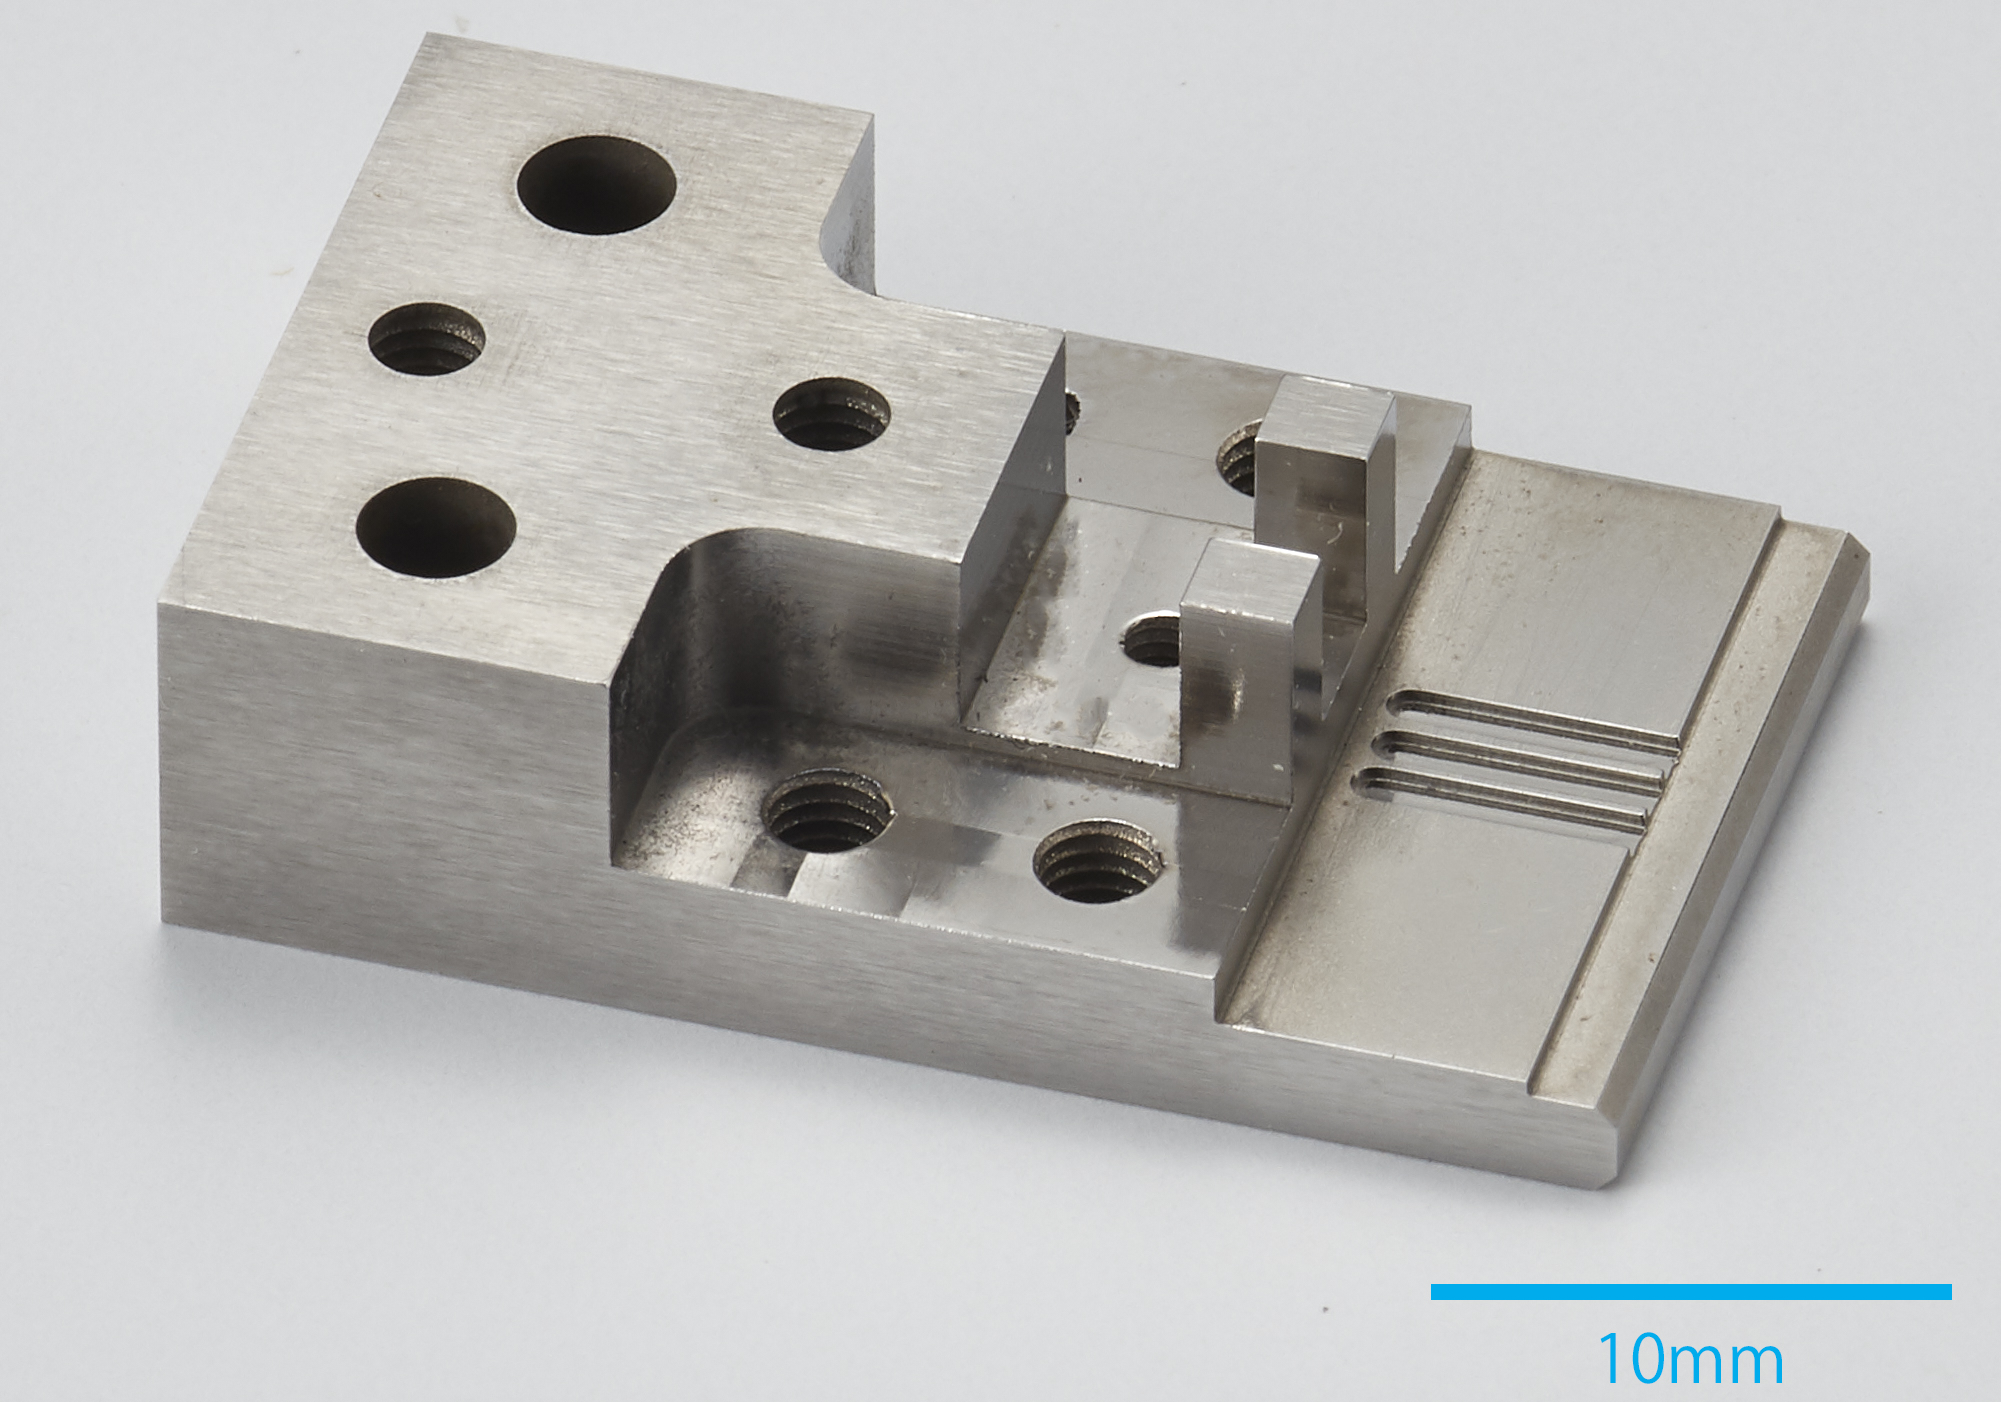
鏡面性に優れる一方、加工硬化が大きい金型用ステンレスSTAVAXの事例です。球面・非球面といった複雑な曲率を、超精密加工機で鏡面品質まで作り込み、±0.005mmの高精度を実現。切削から鏡面仕上げまで一貫して対応しました。
「他社で断られた難削材を加工してほしい」「超硬やステンレスをミクロン精度で仕上げたい」「難削材の金型部品を短納期で調達したい」——そうしたご要望に、幅広い難削材の加工実績と、切削から鏡面仕上げまでの一貫体制でお応えします。図面はもちろん、現品やサンプルからのご相談も可能です。まずはお気軽にお問い合わせください。