

半導体向け吸着ノズル・パンチ・検査治具の加工Q&A
半導体の製造ラインで使われる吸着ノズル、リード切断・曲げ金型、検査治具、搬送部品について、設計・生産技術・調達のご担当者様からよくいただくご質問を工程別にまとめました。回答はいずれも株式会社理工電気の加工実績にもとづいています。
- ウェーハ処理
- ダイシング
- ダイボンディング吸着ノズル
- ワイヤボンディング
- 封止
- リード切断・曲げパンチ・ダイ
- 検査検査治具
- 搬送・梱包パレット
紺色の工程が、当社の加工実績が多い領域です。工程をまたぐ搬送部品や装置の保全部品にも対応しています。
目次
ダイボンディング・ピックアップ工程(吸着ノズル・吸着PAD)
チップを1個ずつ吸着・搬送する工程では、先端の摩耗と吸引穴の精度がそのまま歩留まりに影響します。
半導体チップのピックアップに使う吸着ノズルは、どのような材質で製作できますか?
焼入れ済みのSUS440Cで吸着PADを作ると、納期が長くなりませんか?
当社では、焼入れ済みの材料(SUS440CでHRC55〜58以上)を直接削り出す「直彫り加工」で対応するため、焼入れ後の放電加工や手作業の磨き工程を省略できます。工程が減る分、納期短縮とコストダウンにつながります。
サイズ30×20×30mmのSUS440C製吸着PADでは、直彫りと裏面の下穴加工を組み合わせ、全体で±0.01mmの精度を確保しました。放電加工特有の梨地面にならず、切削のみできれいに仕上がる点も吸着面に向いています。
吸着ノズルのφ0.1mmクラスの細く深い吸引穴はあけられますか?
細穴専用放電加工機(ソディック K3BL)を用いて、φ0.1mm・深さ5mm(L/D=50)、真直度0.02の深穴加工の実績があります。穴径は最小φ0.08mmまで対応しています。
穴径と公差のみのご相談は「0.08の穴加工できますか?」もあわせてご覧ください。
図面がなく、ポンチ絵や3Dデータしかない吸着ノズルでも依頼できますか?
可能です。手書きのポンチ絵や3Dデータから最短翌日で2D図面を作成し、そのまま加工・製作まで一貫して対応します。装置の改造や試作でノズル形状を検討中の段階でもご相談ください。
加工事例
SUS440C製 吸着PAD(焼入れ材への直彫り加工)

| 材質 | SUS440C(焼入れ材) |
|---|---|
| 寸法 | 30×20×30mm |
| 精度 | ±0.01mm |
| 加工 | 直彫り加工+裏面下穴加工 |
焼入れ後のSUS440Cを直接削り出し、放電加工・磨き工程を省略。裏面の下穴加工とあわせて全体で±0.01mmを確保しました。
ワーク固定・位置決め(吸着ステージ・真空チャック)
半導体やFPDの製造工程でワークを保持するステージは、吸引穴の形状と吸着面の仕上がりが品質を左右します。
吸着ステージの吸引穴を、角穴や特殊形状にすることはできますか?
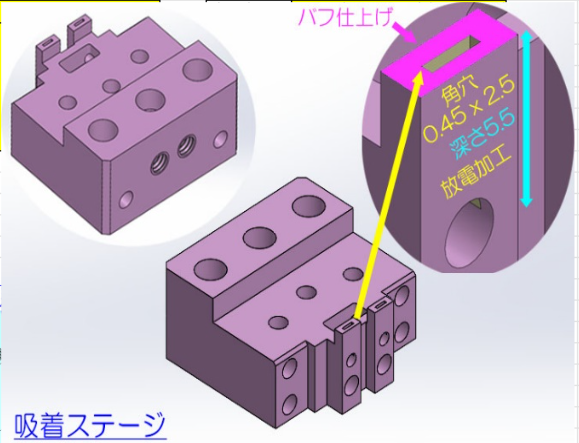
対応できます。SKD11製の吸着ステージで、角穴が途中から円形で止まる特殊形状を製作した実績があります。角穴0.45mm・深さ5.5mmの部分を放電加工で高精度に仕上げました。
切削・放電・研削の各設備を社内に持っているため、ドリルで加工できない形状でも工程を組み合わせて実現します。
吸着ステージの硬質クロムメッキなど、表面処理まで含めて依頼できますか?
表面処理を含めた手配の実績があります。SKD11製の吸着ステージ(角穴が円形で止まる特殊形状)では、加工から硬質クロムメッキ処理までを含めて最短7営業日で納品しました。処理の種類や膜厚のご指定がある場合は、お見積り時にお知らせください。
吸着面・保持面の精度や面粗度はどこまで対応できますか?
基本精度として寸法公差±0.01mm、幾何公差0.01レベルを保証しており、案件によっては±0.002mmまで対応します。面粗度は、成形研削盤や超精密立形加工機を用いてRa0.01μmレベルの鏡面加工の実績があります。
測定は高精度画像寸法測定器(キーエンス LM-1000)や三次元測定機で行い、全品検査表を添付して納品します。
加工事例
SKD-11製 吸着ステージ(角穴が円形で止まる特殊形状)
| 材質 | SKD11 |
|---|---|
| 形状 | 角穴0.45mm・深さ5.5mm |
| 加工 | 放電加工 |
| 表面処理 | 硬質クロムメッキ |
| 納期 | 最短7営業日 |
角穴が途中から円形で止まる特殊な吸引穴を、放電加工で高精度に仕上げました。メッキ処理まで含めて最短7営業日で納品しています。
リードフレーム切断・曲げ工程(トリム&フォーム金型)
リードの切断・曲げに使うパンチやダイは量産で摩耗しやすく、破損するとラインが止まる消耗部品です。
リードの切断・曲げ金型のパンチに、超硬を使うメリットは何ですか?
パンチ先端の「かきあげ」形状は、どの程度の精度で加工できますか?
5台のプロファイル研削盤を活用し、パンチ先端の複雑なかきあげ部のR形状を、寸法公差±0.002mm(2μm)で仕上げた実績があります(事例を見る)。超微粒子超硬のような硬い材料でも対応しています。
ダイの隅Rをできるだけ小さくしたいのですが、どこまで対応できますか?
他社が敬遠することの多いΦ0.05mmの極細ワイヤーを使ったワイヤ放電加工(ソディック AP250L)で、R0.025の極小隅Rに対応します。コネクタ・半導体用の超硬カットダイでは、R0.03を寸法公差±0.005mmで実現しました(事例を見る)。
プレス工程でカス上がりが発生しています。相談できますか?
ご相談いただけます。図面どおりに作るだけでなく、クリアランスやテーパー形状の見直しによってカス上がりを抑える設計提案を行っています。現状の図面と不具合の状況をお知らせください。
量産中に金型部品が破損しました。どのくらいで作れますか?
発注から最短2日での納品に対応しています。超硬材や熱処理済みのSKD11・SUS440C、PEEKなどの材料を在庫しており、複数の自社設備で工程を補完し合うことで、材料手配や外注待ちの時間を減らしています。1〜10個の単品・小ロットが得意です。
まずは図面(手書きでも可)をお送りください。見積りは翌日回答を原則としています。
電気特性検査・テスト工程(プローブガイド・検査治具)
検査工程の治具には、プローブピンを正確に保持する微細穴と、耐熱性・絶縁性を備えた材料が求められます。
プローブガイドのような多穴・微細穴加工はどこまで対応できますか?
バリが出にくいスミカスーパーS1000を使い、735箇所のφ0.23mm微細穴を、穴径精度±0.01mm・ピッチ公差0.5±0.01mmで加工した実績があります(事例を見る)。同材ではφ0.1mmの穴を±0.01mmで加工することも可能です。
穴数の目安については「多穴の細穴加工はどの程度可能でしょうか?」もご覧ください。
検査治具に使う樹脂材は、何を基準に選べばよいですか?
検査工程では耐熱性と絶縁性が主な基準になります。当社ではPEEK、スミカスーパーS1000、PPS、フッ素樹脂、ベークライトなどの加工実績があります。微細穴が多い場合はバリの出にくさ、寸法安定性が必要な場合は精度の出しやすさも考慮して、用途に合う材料をご提案します。
加工精度の目安は、PEEKで寸法±0.02mm、直角度・平行度0.02mmです。
検査治具を部品単体ではなく、組み立てた状態で依頼できますか?
可能です。2025年にグループ企業(有限会社保科機工、株式会社佐々木エンジニアリング、株式会社匠工房)が合流し、板金フレームの製作や市販品の購入代行、検査治具・組立治具の組立まで一貫して対応できるようになりました。プローブピッチ0.07mmのダイセット式絶縁検査治具の製作実績もあります(事例を見る)。
搬送・ハンドリング(パレット・チャック・プッシャー)
工程間の搬送部品では、ワークへの影響を抑える材料選定と、位置決めのための溝・ピッチ精度が重要です。
磁気の影響を避けたい搬送パレットは、何の材料で作れますか?
非磁性の金型用鋼HPM75での製作実績があります。10×150×150mmの半導体業界向けパレットを±0.01mmで加工しました(事例を見る)。非磁性材特有の加工の難しさにも対応しています。
搬送パレットやチャックを、金属から樹脂に置き換えられますか?
置き換えの実績があります。ジュラコン(POM)製の3×100×300mm搬送パレットを±0.05mm(事例を見る)、PEEK製のコネクタ向けチャックを±0.02mm(事例を見る)で製作しています。PEEKは高価で調達しにくい材料ですが、自社在庫を活かして特殊形状品を最短1週間で納品した例もあります。
金属異物対策での樹脂化については「SUS製の部品の樹脂化の相談」もご覧ください。
狭ピッチの溝が並ぶプッシャーやガイドは製作できますか?
製作できます。SUS440C製で溝幅0.5mm・ピッチ±0.01mmのプッシャーを大特急で納品した実績があります(事例を見る)。溝幅0.2mmの細溝や、極小ピッチのV溝加工にも対応しています。
装置の立上げ・保全(追加工・改造・ユニット対応)
装置の改造やトラブル対応では、既存部品を活かす追加工と、周辺部品までまとめて頼める体制が役立ちます。
装置に付いている焼入れ済みの部品に、穴やタップを追加できますか?
追加工サービスで対応しています。既存の金型・治具部品やメーカー標準品への穴追加、溝追加、干渉部分の除去などを行います。HRC60程度に熱処理されたLMガイドへのタップ加工にも対応し、最短即日で仕上げます。新規製作より大幅にコストを抑えられる場合があります。
部品だけでなく、装置のユニットや自動組立機まで依頼できますか?
グループ連携により、部品加工に加えて、板金フレーム製作、市販品の購入代行、各種組立・検査治具、自動組立機の設計・製作・仮組まで一貫して対応しています。部品ごとに複数の加工先へ発注する手間を減らせます。
前工程(ウェーハ処理)の装置部品も依頼できますか?
当社の実績は、後工程(組立・検査)の金型部品・治具部品・装置部品が中心です。前工程の装置部品についても、製品サイズ2〜200mm(樹脂は最大500×400mm)の範囲で、対応材質(超硬合金、SKD11、SUS300/400番台、アルミ、PEEKなどのスーパーエンプラ等)であれば個別にご相談を承ります。図面や使用環境をお知らせください。
半導体向け部品を当社にご依頼いただくメリット
ライン停止を防ぐための「特急」と「難加工」を一社で
- 焼入れ済みSKD11・SUS440Cや超硬への直彫り加工で、放電・磨き工程を省略して短納期化
- 最小φ0.08mmの細穴、L/D=50の深穴、±0.002mmのプロファイル研削、R0.025の極小隅Rに対応
- 超硬・焼入れ鋼・PEEKなどの材料在庫と複数の自社設備で、発注から最短2日の納品
- 1〜10個の単品・小ロットに特化し、全品検査表を添付して納品
- グループ連携で、部品から検査治具・自動組立機のユニットまで一貫対応
掲載していない形状・材質についても、図面(手書きのポンチ絵や3Dデータでも可)をお送りいただければ、加工可否と納期を翌日にご回答します。
吸着ノズル・金型パンチ・検査治具の特急製作をご検討中の方へ